Spritzguss-Konstruktionsleitfaden: Technische Optimierung für die Serienfertigung
PartsMake ist Ihr Fertigungspartner für kundenspezifische Kunststoffteile aus China. Wir unterstützen deutsche Maschinenbauer und Produktentwickler dabei, CAD-Daten in wirtschaftliche, serienreife Spritzgussbauteile zu überführen. Dieser Leitfaden hilft Ihnen, DFM-kritische Aspekte bereits in der Konstruktionsphase zu adressieren.
DFM-Grundlagen für Kunststoffbauteile
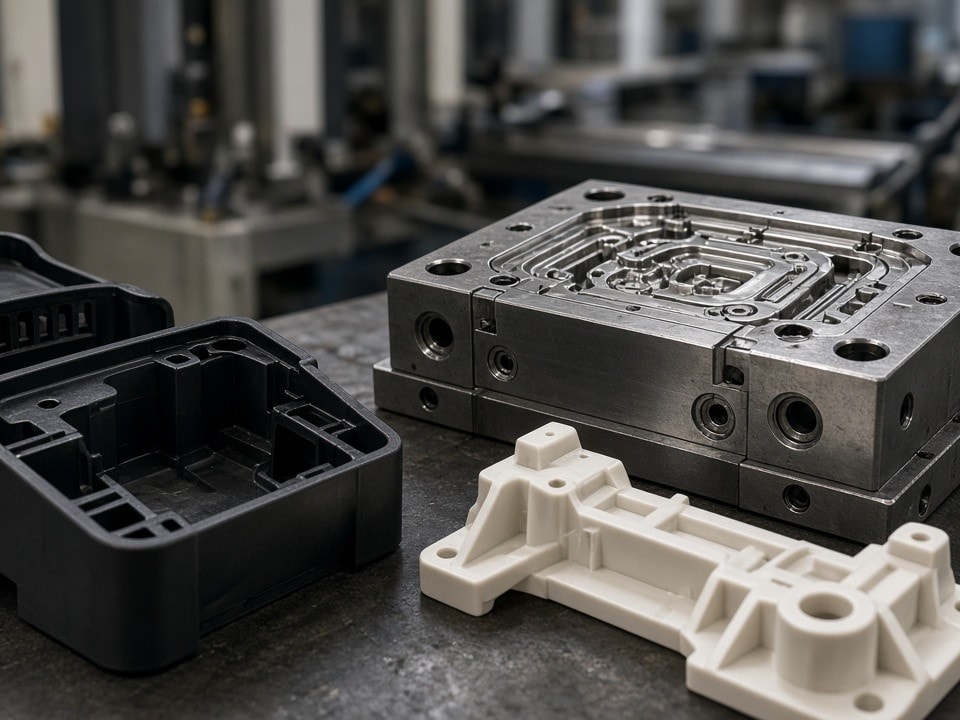
Die Wirtschaftlichkeit eines Spritzgussteils entscheidet sich vor dem ersten Werkzeugschnitt. Eine fundierte Design-for-Manufacturing (DFM) Analyse reduziert nicht nur die Werkzeugkosten, sondern minimiert das Risiko von Einfallstellen, Verzug und unvollständigen Formfüllungen.
Konstruktions-Matrix: Fehler, Ursachen und Lösungen
| Fehlerbild | Ursache | Designlösung |
|---|---|---|
| Einfallstellen | Zu große Wandstärken, zu dicke Rippen | Wandstärke um 40-60% der Nennwand reduzieren; Rippen anbinden |
| Verzug | Ungleichmäßige Abkühlung, hohe Eigenspannung | Wandstärken vereinheitlichen; Übergänge verrunden |
| Entformungsprobleme | Fehlende oder zu geringe Schrägen | Mindestens 0,5° bis 2° Entformungsschräge vorsehen |
| Bindenahtschwäche | Zu langer Fließweg, ungünstiger Anschnitt | Anschnittposition optimieren; Wandstärkenverlauf prüfen |
Richtwerte für die Geometrieplanung
Die Einhaltung physikalischer Grenzwerte ist essenziell für die Prozessstabilität. Nutzen Sie diese Orientierungswerte für Ihre nächste Konstruktion.
Wandstärke
Idealerweise 1,5 mm bis 3,0 mm. Halten Sie die Wandstärke über das gesamte Bauteil so konstant wie möglich.
Entformungsschrägen
Planen Sie bei genarbten Oberflächen mindestens 1° pro 0,025 mm Tiefe ein.
Rippen-Design
Die Basisdicke sollte 50-60% der nominalen Wandstärke nicht überschreiten, um Einfallstellen zu vermeiden.
Bosse (Dome)
Wandstärke des Doms sollte 60% der Wandstärke des Gehäuses betragen. Rippen zur Verstärkung des Doms sind zwingend erforderlich.
Materialspezifische Parameter
Jedes Material reagiert unterschiedlich auf den Spritzgussvorgang. Die Wahl des Werkstoffs beeinflusst direkt die notwendigen Toleranzen und Werkzeugdimensionen.
| Material | Empfohlene Wandstärke | Typischer Schwindungswert |
|---|---|---|
| ABS | 1,5 – 3,0 mm | 0,4 – 0,7 % |
| PP | 1,0 – 3,0 mm | 1,2 – 2,0 % |
| PA66 (GF30) | 1,5 – 4,0 mm | 0,3 – 0,8 % |
| PC | 2,0 – 4,0 mm | 0,5 – 0,7 % |
Hinweis: Bei glasfaserverstärkten Kunststoffen ist die Schwindung richtungsabhängig (anisotrop), was bei der Werkzeugauslegung zwingend berücksichtigt werden muss.
Umgang mit Undercuts und komplexen Geometrien
Hinterschneidungen erfordern komplexe Werkzeugmechaniken wie Schieber oder Kernzüge. Diese erhöhen die Werkzeugkosten signifikant.
- 01 Vermeidung: Versuchen Sie, Hinterschneidungen durch eine Neuausrichtung der Trennebene zu eliminieren.
- 02 Alternative: Wenn Schieber unvermeidbar sind, platzieren Sie diese so, dass die Trennung auf einer unkritischen Fläche liegt.
- 03 Schnappverbindungen: Achten Sie auf eine ausreichende Länge der Schnapphaken, um die Biegespannung unterhalb der Streckgrenze des Materials zu halten.
Prozessablauf: Vom CAD zum Bauteil
Unsere DFM-Prüfung ist fester Bestandteil jedes Angebots. Bevor wir in die Fertigung gehen, analysieren wir:
- 1 Entformbarkeit: Ist die Geometrie ohne Beschädigung entnehmbar?
- 2 Anguss-Strategie: Wo wird das Material eingespritzt, um Verzug zu minimieren?
- 3 Auswerfer-Positionierung: Wo sitzen die Auswerferstifte, um die Sichtseite nicht zu beeinträchtigen?
- 4 Entlüftung: Ist eine ausreichende Entlüftung an den Fließwegenden geplant?
Werkzeugbau und Fertigungskapazitäten bei PartsMake
Wir begleiten Sie von der ersten Prototypenform bis zum vollautomatisierten Serienwerkzeug. Unser Leistungsspektrum umfasst:
Prototypenwerkzeuge
Aluminium- oder niedriglegierte Stahlformen für erste Muster.
Serienwerkzeuge
Hochpräzisionsformen aus gehärtetem Stahl mit optimierter Kühlung für kurze Zykluszeiten.
Sekundärprozesse
Wir integrieren Montage, Laserbeschriftung, Ultraschallschweißen und Lackierungen direkt in die Lieferkette.
Warum die Fertigung in China für Kunststoffprojekte?
Die Kombination aus spezialisiertem Werkzeugbau und effizienter Spritzgussfertigung bietet für deutsche Unternehmen klare Vorteile.
- → Wettbewerbsfähige Werkzeugkosten: Besonders bei komplexen Mehrkavitätenwerkzeugen.
- → Integrierte Lieferkette: Werkzeugbau, Spritzguss und Montage aus einer Hand reduzieren Schnittstellenverluste.
- → Skalierbarkeit: Von der Kleinserie bis zum hohen Volumen passen wir die Werkzeugkonfiguration an Ihren Bedarf an.
Jetzt DFM-Check für Ihr Projekt anfordern
Vermeiden Sie kostspielige Korrekturschleifen. Senden Sie uns Ihre CAD-Daten und technischen Spezifikationen. Unsere Ingenieure prüfen Ihr Design auf Herstellbarkeit und unterbreiten Ihnen einen wirtschaftlichen Vorschlag für die Fertigung in China.