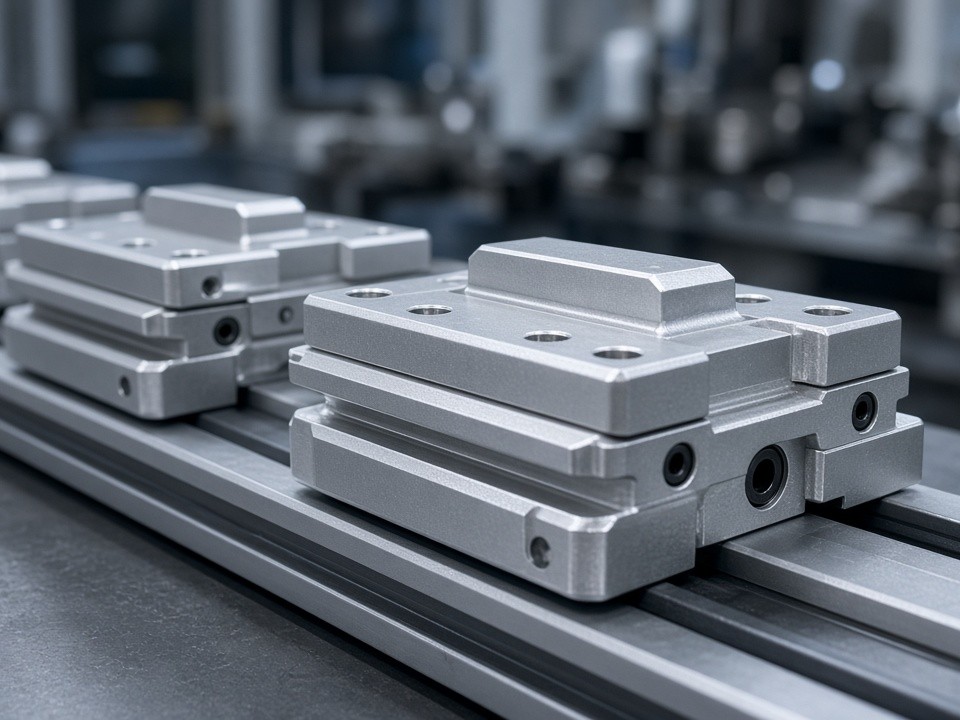
Linearführungs- und Schlittenkomponenten nach Zeichnung
PartsMake fertigt nicht standardisierte Schlittenkörper, Servo-Montageflansche und Synchronriemen-Spannhalterungen als mechanisch bearbeitete Zeichnungsteile.
Im Mittelpunkt stehen die hauptbezugsseitigen Montageflächen: Parallelität und Rechtwinkligkeit werden durch definierte Fräs- und Schleifprozesse kontrolliert. Die Leistung bezieht sich auf die gefertigten Bauteile und nicht auf eine mikrometergenaue Bearbeitung interner Wälzkörper von Führungsschienen.
CNC
Fräsen und Schleifen
CMM
Dokumentierte Prüfung
Mechanische Bearbeitung
Kontrollierte Prozesskette für belastbare Bezugsflächen
Schlittenkörper und Übergangsflansche entstehen aus abgestimmten Bearbeitungsschritten. Die Referenzflächen werden so bearbeitet, dass die geforderten Winkel-, Ebenheits- und Lageanforderungen nachvollziehbar geprüft werden können.
CNC-Fräsen
Grundkörper, Flansche und Spannhalterungen werden nach 3D-Modell und 2D-Zeichnung vorbearbeitet.
Definierte Umspannung
Bezugsflächen werden in einer Aufspannung oder mit dokumentierter Umspannung weiterbearbeitet.
Schleifen
Flach- oder Rundschleifen unterstützt die Einhaltung der geforderten Ebenheit, Parallelität und Rechtwinkligkeit.
Prüfen und veredeln
Entgraten, Oberflächenbehandlung und CMM-Messung werden passend zum Prüfplan koordiniert.
Werkstoffauswahl
Kosten-Nutzen-Balance für unterschiedliche Lasten
Die Auswahl erfolgt anhand von Gewicht, Steifigkeit, Bearbeitbarkeit, Oberflächenanforderungen und Stückzahl. So bleibt die Fertigung wirtschaftlich, ohne die typischen Anforderungen an Linearachsen aus dem Blick zu verlieren.
Leichte Ausführungen
Aluminiumlegierungen
EN AW-6061 und EN AW-7075 eignen sich für leichtere Schlitten und Flansche mit wirtschaftlicher Serienbearbeitung.
- ✓Geringes Bauteilgewicht
- ✓Gute Bearbeitbarkeit
- ✓Geeignet für Eloxieren
Höhere Steifigkeit
C45 / 1.0503
C45 / 1.0503 wird eingesetzt, wenn ein steiferer und belastbarer Aufbau für typische Linearachsanwendungen gefragt ist.
- ✓Hohe Grundsteifigkeit
- ✓Robuste Montageflächen
- ✓Wirtschaftlich bei Serien
Typische Bauteile
Komponenten für abgestimmte Linearachsen
Bohrungen, Zentrierungen und Auflageflächen werden nach den Montagebezügen der Baugruppe ausgelegt. Vor der Oberflächenbehandlung erfolgt die Prüfung der relevanten Bezugsflächen.
Schlittenkörper
Mit zwei oder mehr Führungswagen-Auflageflächen sowie positionsgenauen Bohrungen für die Montage.
Servo-Übergangsflansche
Mit Passbohrungen und Zentrierungen zur mechanischen Anpassung zwischen Motor und Linearachse.
Zahnriemen-Spannhalterungen
Mit Gewindebohrungen, Aussparungen und Montageflächen für definierte Spann- und Befestigungspunkte.
Serienkonsistenz
Wiederholbare Lochbilder ab 50 Teilen
Bei Stückzahlen ab 50 Teilen pro Variante werden Bohr- und Gewindeabstände über festgelegte Vorrichtungen oder Mehrfachspannsysteme reproduziert. Das reduziert Nacharbeit bei Baugruppen mit mehreren Schlitten oder Flanschen.
Dokumentierte Chargenqualität
Maßprotokolle halten die Abweichungen je Charge fest und schaffen eine nachvollziehbare Grundlage für wiederkehrende Bestellungen.
Kombinierte Prozesskette
Fräsen und Schleifen
Bearbeitung der Funktions- und Bezugsflächen.
Entgraten und Oberflächenbehandlung
Eloxieren oder Vernickeln nach Anforderung.
CMM-Messung
Prüfung und Dokumentation innerhalb eines koordinierten Auftrags.
So müssen Kunden nicht mehrere Lieferanten für ein Bauteil oder eine Baugruppe koordinieren.
Projektumfang
Vom Prototyp bis zur wiederkehrenden Serie
Prototypen
Bearbeitung ab einem Stück zur technischen Bewertung und Erprobung.
Kleinserien
Serien bis 200 Einheiten mit abgestimmter Vorrichtungs- und Prüfplanung.
Wiederkehrende Serien
Ab 500 Teilen pro Jahr mit Fokus auf reproduzierbare Lochbilder und Chargendokumentation.
Für eine belastbare Kalkulation
Bitte stellen Sie möglichst vollständige Fertigungsdaten bereit:
- ✓3D-Modelle und 2D-Zeichnungen mit Toleranzen und Bezugsflächen
- ✓Stückzahl und geplante Wiederholhäufigkeit
- ✓Oberflächenanforderungen und Prüfumfang
- ✓Materialvorgabe oder gewünschte Alternativvorschläge
Die Lieferzeit richtet sich nach Komplexität und aktueller Auslastung. Ein erstes Angebot erfolgt nach der DFM-Prüfung Ihrer CAD-Daten.
Häufige Fragen
Technische Abstimmung vor der Fertigung
Welche Bezugsflächen werden besonders betrachtet? +
Im Fokus stehen die hauptbezugsseitigen Montageflächen. Parallelität, Rechtwinkligkeit, Ebenheit und die Lage relevanter Bohrungen werden anhand der Zeichnung bewertet.
Welche Materialien sind üblich? +
Für leichtere Bauteile werden EN AW-6061 oder EN AW-7075 eingesetzt. Bei höheren Steifigkeitsanforderungen ist C45 / 1.0503 eine wirtschaftliche Option.
Wie wird die Serienkonstanz sichergestellt? +
Vorrichtungen oder Mehrfachspannsysteme sichern reproduzierbare Bohr- und Gewindeabstände. Maßprotokolle dokumentieren die Abweichungen je Charge.
Werden auch Oberflächen und Messungen koordiniert? +
Ja. Entgraten, Eloxieren oder Vernickeln sowie die anschließende CMM-Messung können innerhalb eines Auftrags abgestimmt werden.
RFQ-Anfrage
Zeichnungen und Stücklisten gemeinsam prüfen
Laden Sie Ihre Zeichnungen und Stücklisten über das Kontaktformular hoch. PartsMake prüft die Machbarkeit und meldet sich innerhalb weniger Werktage mit den nächsten Schritten.
E-Mail:
Adresse:
Projektinformationen senden
Bitte fügen Sie CAD-Daten, Zeichnungen, Stückzahlen, Materialvorgaben und Prüfumfang hinzu.