Harteloxieren (Type III) für industrielle Aluminiumbauteile
Für Bauteile in der Robotik, im Maschinenbau und in der Automatisierungstechnik ist die Oberflächenbeschaffenheit oft genauso entscheidend wie die mechanische Geometrie. Harteloxieren macht Aluminiumoberflächen extrem verschleißfest, korrosionsbeständig und elektrisch isolierend.
Bei PartsMake integrieren wir das Harteloxieren direkt in den Fertigungsprozess: Schichtdicken und Maßwachstum berücksichtigen wir bereits bei CNC-Programmierung und Werkzeugwahl.
Technische Spezifikationen und Parameter
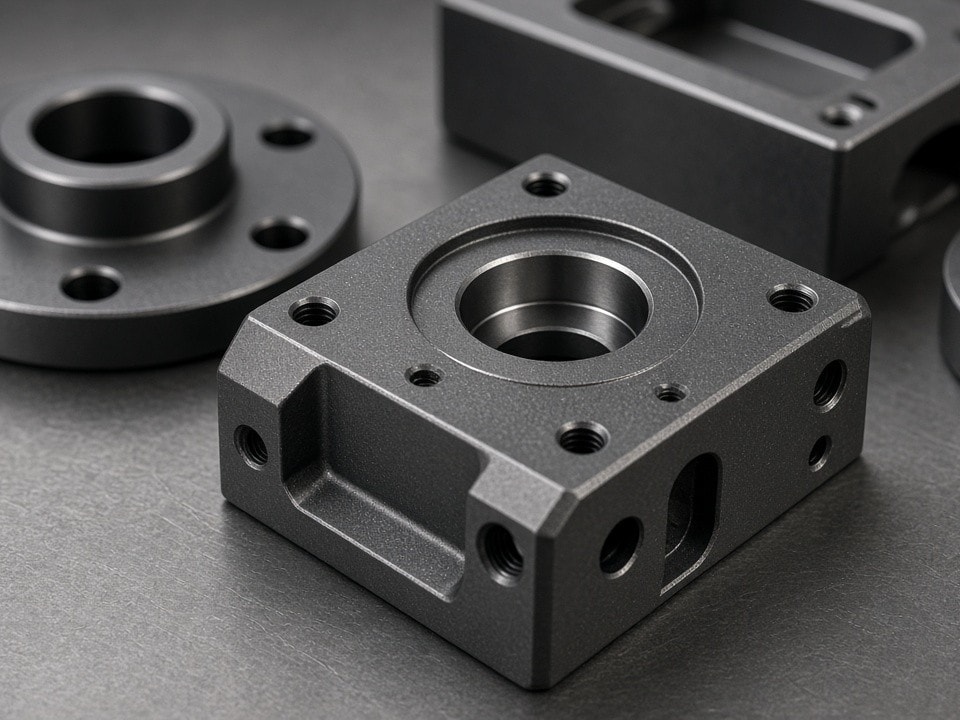
Das Harteloxieren erzeugt eine dichte, keramische Aluminiumoxidschicht. Im Gegensatz zum dekorativen Eloxieren steht hier die funktionale Härte im Vordergrund. Die folgende Tabelle dient als Richtwert für die technische Auslegung Ihrer Bauteile.
| Parameter | Spezifikation / Richtwert |
|---|---|
| Schichtdicke | 25 µm bis 100 µm (standardmäßig 40–50 µm) |
| Härte (HV) | 400 HV bis 500+ HV (abhängig von der Legierung) |
| Maßwachstum | ca. 50 % der Schichtdicke wächst nach außen |
| Geeignete Legierungen | AlMgSi1 (6082), AlZnMgCu1.5 (7075), AlCuMgPb (2007) |
| Farbe | Grau, Dunkelgrau bis Schwarz (legierungsabhängig) |
| Elektr. Durchschlagfestigkeit | Sehr hoch, abhängig von Schichtdicke und Versiegelung |
Hinweis: Kupferhaltige Legierungen (z. B. 2007) führen zu dunkleren, eher bräunlichen Farbtönen und können die Schichtqualität beeinflussen.
Maßhaltigkeit und Toleranzmanagement
Das größte Risiko bei der Auslegung harteloxierter Bauteile ist das unberücksichtigte Maßwachstum. Die Schicht wächst zu etwa 50 % in das Material hinein und zu 50 % trägt sie auf.
Dimensionskompensation
50 / 50
je 50 % Einwuchs und Auftrag bezogen auf die Schichtdicke
Passungen
Lagerstellen oder Passungen, die nach dem Eloxieren exakt passen müssen, müssen im CNC-Prozess mit einem entsprechenden Untermaß gefertigt werden.
Gewinde
Innen- und Außengewinde verengen sich durch die Schichtbildung. Wir empfehlen, Gewinde nachzuschneiden oder bei der Fertigung ein entsprechendes Übermaß (z. B. angepasstes Toleranzfeld 6G/6H) vorzusehen.
Maskierung
Nicht alle Flächen müssen harteloxiert werden. Um elektrische Leitfähigkeit an Kontaktstellen oder exakte Maße an Funktionsflächen zu erhalten, maskieren wir diese Bereiche vor dem Eloxalbad. Bitte kennzeichnen Sie diese Bereiche in Ihrer technischen Zeichnung eindeutig.
Warum PartsMake für Ihre harteloxierten Bauteile?
Viele Unternehmen trennen die CNC-Fertigung von der Oberflächenveredelung. Das führt oft zu Kommunikationsfehlern, wenn das CNC-Teil nicht für das Eloxalbad vorbereitet wurde – etwa durch fehlende Vorhaltemaße oder falsche Materialwahl. Bei PartsMake koordinieren wir den gesamten Prozess.
-
1
DFM-Prüfung
Wir prüfen Ihre CAD-Daten auf Eignung für das Harteloxieren, z. B. scharfe Kanten oder Sacklöcher, die im Bad nicht ausgasen können.
-
2
Prozessintegration
Wir berechnen das benötigte Untermaß für Passungen und Gewinde direkt in den CNC-Fertigungsprozess ein.
-
3
Vollständige Abwicklung
Sie erhalten ein fertiges Bauteil, das direkt in Ihre Baugruppe montiert werden kann – inklusive Qualitätsnachweis über Schichtdicke und Härte.
Typische Anwendungsbereiche
Wir fertigen und veredeln Bauteile, die unter hoher mechanischer Belastung stehen.
Robotik
Greiferfinger, Gelenkkomponenten und Führungsschienen, die gegen Abrieb geschützt werden müssen.
Automatisierung
Pneumatikgehäuse, Ventilblöcke und Hubschlitten für den Dauerbetrieb.
Präzisionsmaschinenbau
Grundplatten und Halterungen, bei denen neben Verschleißschutz auch eine hohe thermische Stabilität erforderlich ist.
Ersatzteile
Ersatzteile für Anlagen, bei denen harteloxiertes Aluminium die Standzeit signifikant verlängert.
Anfrage und Projektstart
Für eine wirtschaftliche Fertigung benötigen wir neben dem 3D-Modell (STEP/IGES) eine technische Zeichnung (PDF). Bitte stellen Sie sicher, dass folgende Punkte daraus hervorgehen:
-
Funktionsflächen: Welche Flächen müssen maßhaltig sein?
-
Toleranzvorgaben: Welche Maße sind nach dem Harteloxieren einzuhalten?
-
Maskierung: Welche Bereiche dürfen nicht eloxiert werden (z. B. elektrische Kontaktstellen)?
-
Stückzahl: Prototyp, Kleinserie oder wiederkehrende Serienfertigung.
Laden Sie Ihre Daten für eine technische Machbarkeitsprüfung hoch. Wir prüfen, ob Ihr Bauteil für das Verfahren optimiert ist, und erstellen Ihnen ein transparentes Angebot.
E-Mail:
Adresse:
Zeichnung hochladen & Angebot anfordern
Haben Sie Fragen zur Auslegung? Kontaktieren Sie unser Engineering-Team direkt.