Greifersysteme & Endeffektoren aus Aluminium fräsen
PartsMake fertigt kundenspezifische Greifbacken, pneumatische Finger und Flanschadapter für Industrieroboter – leicht, verschleißfest und passend für Losgrößen von 1 bis 20 Stück.
1–20
Teile pro Kleinserie
12–18
Werktage inklusive Harteloxal
25–50 µm
abgestimmte Harteloxal-Schicht
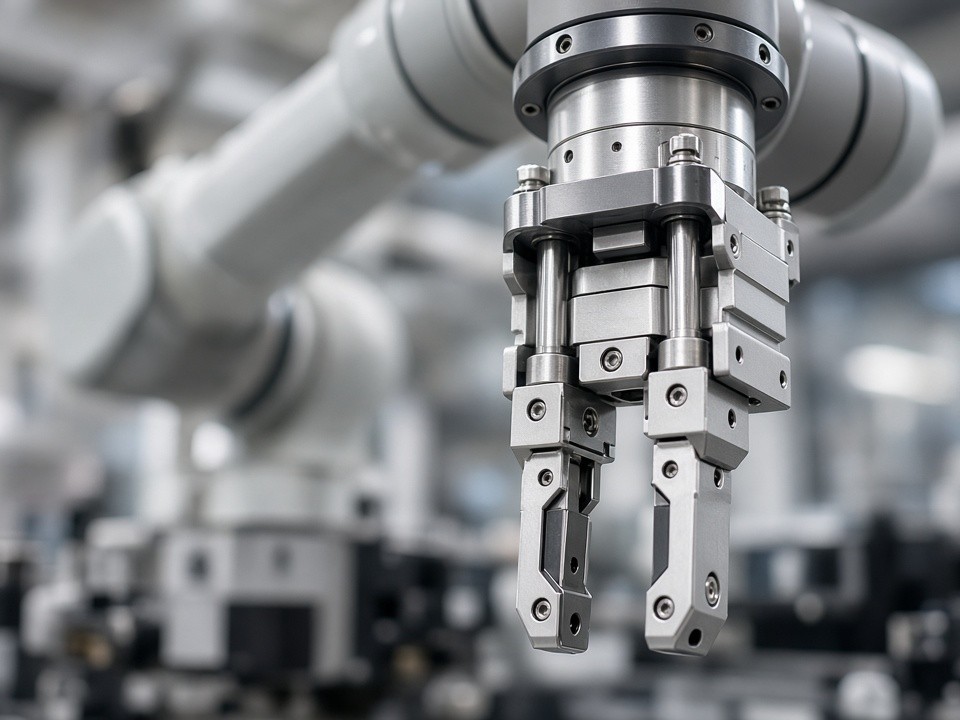
Fokus auf Funktion und Passung
Integrierte Luftkanäle, Sensoraufnahmen und Passbohrungen entstehen mit abgestimmten Fertigungs- und Prüfprozessen.
Werkstoffauswahl
Das passende Aluminium für Ihre Greifergeometrie
Beide Legierungen verbinden geringes Gewicht mit präziser CNC-Bearbeitbarkeit. Die Auswahl richtet sich nach Wandstärke, Steifigkeit und Belastung des Endeffektors.
EN AW-6061
3.3211Die ausgewogene Standardlösung für viele Greifbacken, pneumatische Finger und Adapter. EN AW-6061 bietet gute Festigkeit bei gleichzeitig niedrigem Gewicht und lässt sich mit den üblichen Toleranzen zuverlässig bearbeiten.
EN AW-7075
hohe SteifigkeitDie geeignete Wahl, wenn bei dünnen Wandstärken eine höhere Steifigkeit erforderlich ist. Auch nach der Harteloxal-Behandlung bleibt die Maßhaltigkeit für die vorgesehenen Passungen erhalten.
Fertigungsumfang
Vom CAD-Modell zum einsatzbereiten Endeffektor
Komplexe Geometrien werden auf 5-Achs-Fräsmaschinen gefertigt. So lassen sich Konturen, Luftkanäle und Sensoraufnahmen in einer Aufspannung integrieren.
Zeichnung prüfen lassenGreifbacken
Kundenspezifische Konturen für das sichere und wiederholgenaue Greifen von Werkstücken.
Pneumatische Finger
Leichte Bauteile mit integrierten Luftkanälen und sauber ausgeführten Anschlussbohrungen.
Flanschadapter
Adapter mit Passstiften, Planflächen und erforderlicher Rundlaufgenauigkeit für Roboterachsen.
Baugruppenkoordination
Auf Wunsch koordinieren wir zusätzlich Blechteile, Federn oder Dichtungen über eine gemeinsame Stückliste.
Oberfläche
Harteloxal für belastbare Greifflächen
Nach der spanenden Bearbeitung erfolgt eine Harteloxal-Schicht von 25–50 µm. Sie erhöht die Abriebfestigkeit an den Greifflächen und schützt vor Verschleiß durch wiederholtes Greifen.
Passungen bleiben planbar
Schichtdicke und kritische Passungen werden vorab abgestimmt, damit das Bauteil auch nach der Beschichtung innerhalb der geforderten Toleranzen liegt.
Qualität
Saubere Bohrungen und verlässliche Toleranzen
Die Fertigung erfolgt nach DIN ISO 2768-mK im üblichen praktischen Toleranzbereich. Besonderes Augenmerk gilt den Passbohrungen für Zentrierstifte und den Luftkanälen.
- ●Entgraten nach dem Fräsen
- ●Reinigung mit Druckluft und Bürsten
- ●Keine Späne oder Grate in Pneumatikleitungen
- ●Optional: 100-%-Sichtprüfung der Bohrungen unter dem Mikroskop
Projektablauf
Schnell von der Zeichnung zur Kleinserie
Die direkte Abstimmung zwischen Konstruktion und Produktion reduziert Rückfragen und beschleunigt die Fertigung für Automatisierungsprojekte.
Daten senden
Sie senden CAD-Daten und Stückliste für die gewünschte Stückzahl von 1 bis 20 Teilen.
DFM-Rückmeldung
Innerhalb von zwei Werktagen erhalten Sie Hinweise zu Bearbeitbarkeit, Toleranzen und Oberflächenbehandlung.
Fertigung und Prüfung
Nach Angebotsfreigabe startet die Fertigung. Musterteile mit CMM-Protokoll und Materialzeugnis sind auf Wunsch möglich.
Häufige Fragen
Technische Details auf einen Blick
Angebot anfordern
Planen Sie Ihren nächsten Greifer?
Laden Sie Ihre Zeichnungen oder 3D-Modelle hoch. Wir prüfen die Machbarkeit und nennen Ihnen die Kosten für die gewünschte Stückzahl, inklusive Oberflächenbehandlung und optionaler Prüfunterlagen.
Direkte technische Abstimmung
DFM-Rückmeldung innerhalb von zwei Werktagen.
Kontakt
Ihre Projektdaten
Übermitteln Sie CAD-Dateien, Zeichnungen, Stückliste und gewünschte Losgröße über unseren Kontaktweg.
Standort